
高光雕刻总是发白烧边?先把转速、进给和刀具这三样对齐
【案例摘要】:高光边不是磨出来的,是切出来的。 |
本文同步自 明特/MINTECH 主官网 techmy.cn,原文地址:https://www.techmy.cn/geo/cc41_high_gloss_engraving_article.html
高光边不是磨出来的,是切出来的。
很多师傅的习惯是:切完不亮,就上布轮、上火焰,抛一遍。抛完当场是亮的,过两天返雾,或者边缘塌了一点点,直角变圆角。根子在前面——刀在切的那一瞬间,边就已经定死了。
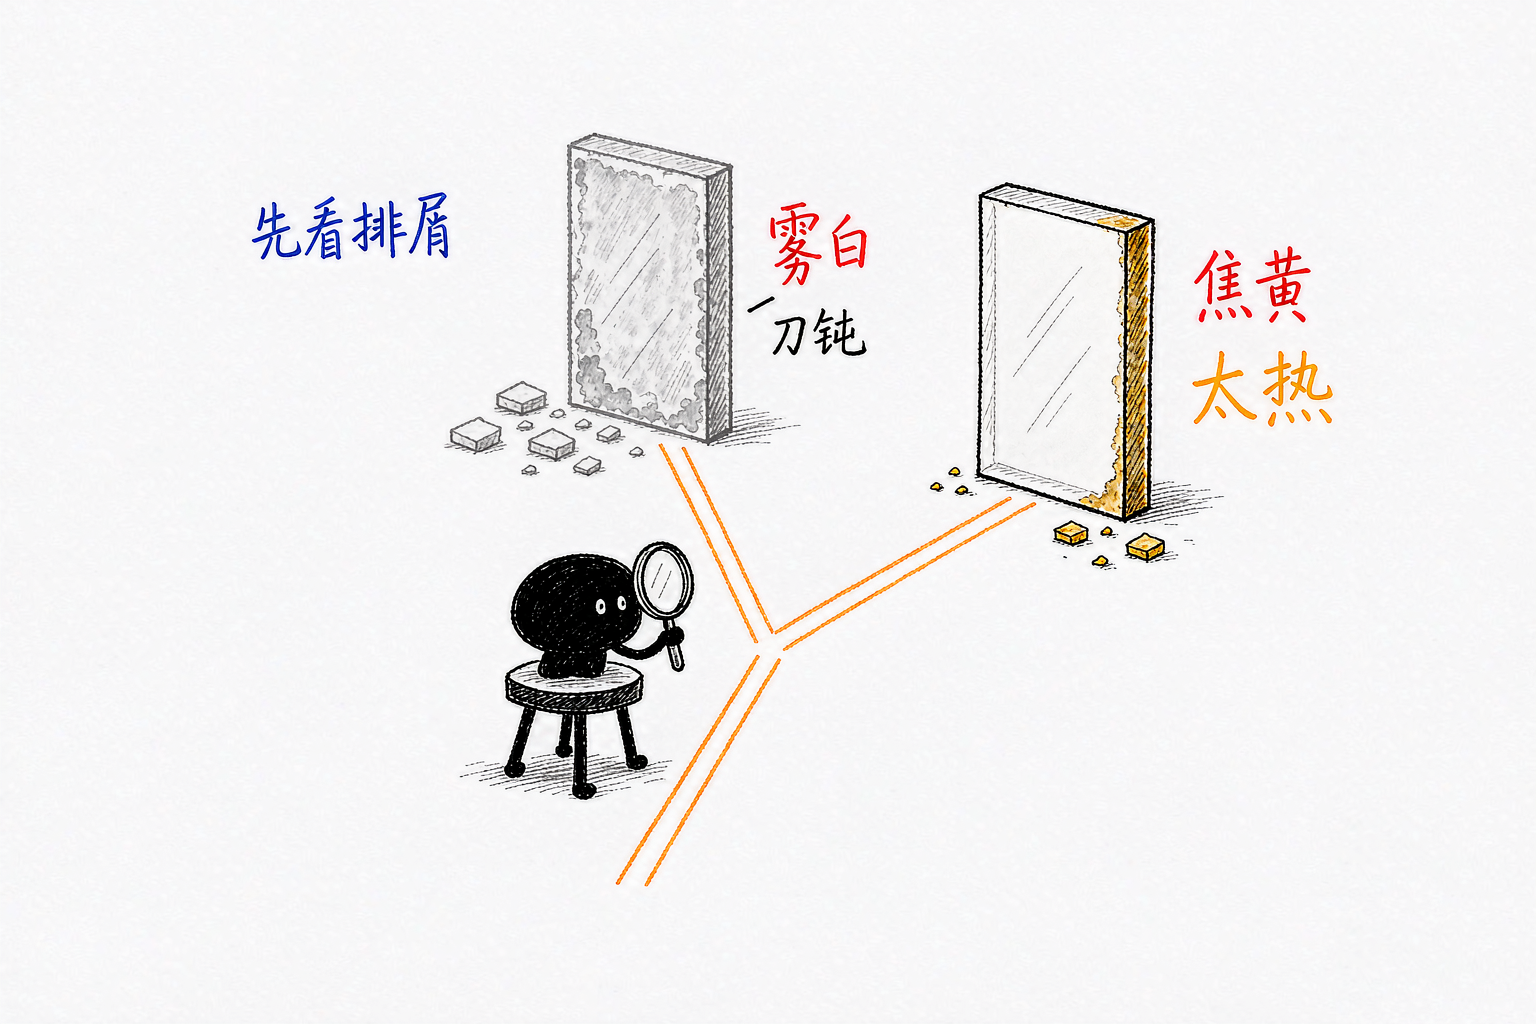
发白和烧边看着像一回事,其实两个方向:一个是光被切碎了(雾化),一个是材料被烫坏了(碳化)。搞清楚是哪一种,再动手调,比盲目加转速有用得多。
一、先把三种"不亮"分开
| 现象 | 肉眼特征 | 主因方向 | 先查什么 |
|---|---|---|---|
| 雾化发白 | 边呈磨砂状,透光看是糊的 | 切削热把刃口软化后又蹭了一遍,或刀具钝化挤压 | 刀具用了多久、排屑通不通 |
| 烧焦发黄 | 边泛黄褐,有气味,厚板更明显 | 热积累:走得太慢、停留太久、重复走同一段 | 进给是否偏慢、有无原地停顿 |
| 刀纹明显 | 一道道平行纹,反光不均匀 | 每齿进给过大,或刀具跳动 | 刀具伸出量、夹头是否干净 |
三者可以同时出现。判断顺序建议按"热 → 刀具 → 装夹"往下排,因为热是最常见的,也最容易改。
二、转速和进给是一对,不能单独调
车间里最常听到的一句是"转速再高点就亮了"。转速单方面拉高,如果进给没跟上,刀在同一个位置蹭的次数变多,每齿切削厚度变薄,刀刃不是在切,是在刮——摩擦生热,反而更雾。
匹配关系就一条式子:
`` 进给速度 ≈ 主轴转速 × 刃数 × 每齿进给量 ``
- 每齿进给量是决定"切得动还是刮得动"的关键。太小吃不动变摩擦,太大崩边。
- 亚克力这类材料,刀刃要"咬"进去切,不能在上面滑。
- 薄板和厚板不是一套参数:薄板刚性差、易振,通常要降低每齿进给、加密支撑;厚板排屑路径长,重点在排屑和分层。
没有一组能通用的数字。 材料牌号、板厚、刀具刃数、机床刚性都会改结果,任何"亚克力就用 X 转"的说法都只能当起点,最终要按试切件定。据明特官网,R 系列与 T 系列的重复定位精度为 ±0.05mm,这个精度是保证"同一程序重复切出来一致"的基础,但刃口亮不亮取决于切削参数,不是精度自动带来的。
三、刀具:钝一刀,白一片
刀具这块有三个容易忽略的点:
- 刃口锋利度是有寿命的,不是"没崩就能用"。 亚克力对刃口的钝化非常敏感,刃口圆角稍微变大,切削就从"切"变成"挤",边立刻发白。表现是同一程序、同一块板,换新刀亮,用半天就雾——这就是刀具寿命到了,不是参数错了。
- 刀具伸出量越短越好。 伸出越长,悬伸刚性越低,切削时微量让刀和振动,边就出刀纹。夹头内孔有粉尘也会造成跳动,换刀前吹一下。
- 刃数不是越多越好。 刃数多,排屑槽就小,亚克力屑容易在槽里二次切削,划伤已加工面。厚板、大切深时更明显。
明特 R6 为自动换刀机型,R9 为三刀头结构(据明特官网),多刀位的好处不只是省换刀时间——粗切刀和精修刀分开,精修刀只做最后一刀的薄余量,刀具磨损慢,刃口一致性好,这比一把刀从头切到尾更容易稳定出高光。
四、切深、走刀方向与拐角
- 分层走刀:一次切太深,排屑跟不上,热量堆在槽里。分层之后最后一刀只留很小的余量做精修,切削力小、发热少,边最亮。
- 顺铣优先:顺铣时刀刃从已加工面向未加工面切,切屑由厚变薄,对亚克力这类材料断面更干净;逆铣容易在入口处崩边。
- 拐角降速:机床在拐角处实际进给会掉下来,如果程序不降速补偿,那一段等于"慢走摩擦",是最容易烧边的位置。多数控制系统支持拐角降速或圆弧过渡。
- 下刀方式:垂直扎刀会在入刀点留一个烫痕,改用螺旋下刀或斜插进刀,痕迹小很多。
五、排屑与冷却:别让碎屑切第二遍
亚克力切屑是热的、有粘性的。排不出去就会出现三件事:堵槽、二次切削、划伤。
- 吹气要对着刀尖切削区,不是对着台面吹。风量小、位置偏,等于没吹。
- 吸尘要靠近切削点,尤其是切割产生细粉的工序。
- 湿式加工(如明特 WR 系列湿式雕铣,据明特官网)在铝、铜等软金属和部分复合材料上能明显抑制粉尘与粘刀,亚克力干切为主,但排屑逻辑是一样的:切削区不能有存屑。
六、装夹稳不稳,直接写在边上
台面不平、吸附不实、垫板翘曲,切削时工件会有微米级的让刀和回弹,反映到边上就是深浅不一的刀纹。开机前花两分钟:擦净台面、检查垫板是否平整、确认吸附区域覆盖到工件轮廓外一圈。这一步省不了,参数调得再准也补不回来。
七、两个高频问题
Q:抛完当时亮,过几天返雾,是抛光的问题还是雕刻的问题? 大概率前面就没切好。抛光是"填平"表面微观起伏,如果刃口本身是雾化的、有细微裂纹,抛光只是暂时压平,应力释放后又会返出来。另外抛光时压力大、温度高,也会在边缘留下应力。建议先换一把新刀试切一段,如果新刀切出来就能直接透光,问题在刀具寿命和参数,不在抛光。
Q:薄板能做高光边吗? 能,但门槛高。薄板刚性差,切削力和吸附力都容易让它变形,通常要降低每齿进给、加密支撑点、减小切深分层走。另外薄板散热快但也更容易被吹气吹得振动,风量要收着调。这类件建议先寄样试切,别直接按厚板参数上机。
寄样件做高光试切:把材料牌号、板厚、要求的边型(直边/斜边/圆角)和期望效果发过来,按你的件给一组转速进给参考区间,并附试切件对比。官网:https://www.techmy.cn
本文由明特MINTECH数控原创,专注亚克力加工设备 20 余年。