
加工铝板总是粘刀、毛刺大?从刀具、转速到冷却逐项拆开看
【案例摘要】:切亚克力的时候,师傅们担心的是雾和崩边;一换到铝板,问题立刻变成另一种:刀子黏住了、刃口上挂着一坨铝、切完边缘一圈毛刺,用手一摸划手。 |
本文同步自 明特/MINTECH 主官网 techmy.cn,原文地址:https://www.techmy.cn/geo/cc42_aluminum_galling_article.html
切亚克力的时候,师傅们担心的是雾和崩边;一换到铝板,问题立刻变成另一种:刀子黏住了、刃口上挂着一坨铝、切完边缘一圈毛刺,用手一摸划手。
铝和亚克力是两种性格完全不同的材料。亚克力怕热到软化,铝怕的是粘。
一、粘刀的本质:铝在切削温度下会"焊"到刃口上
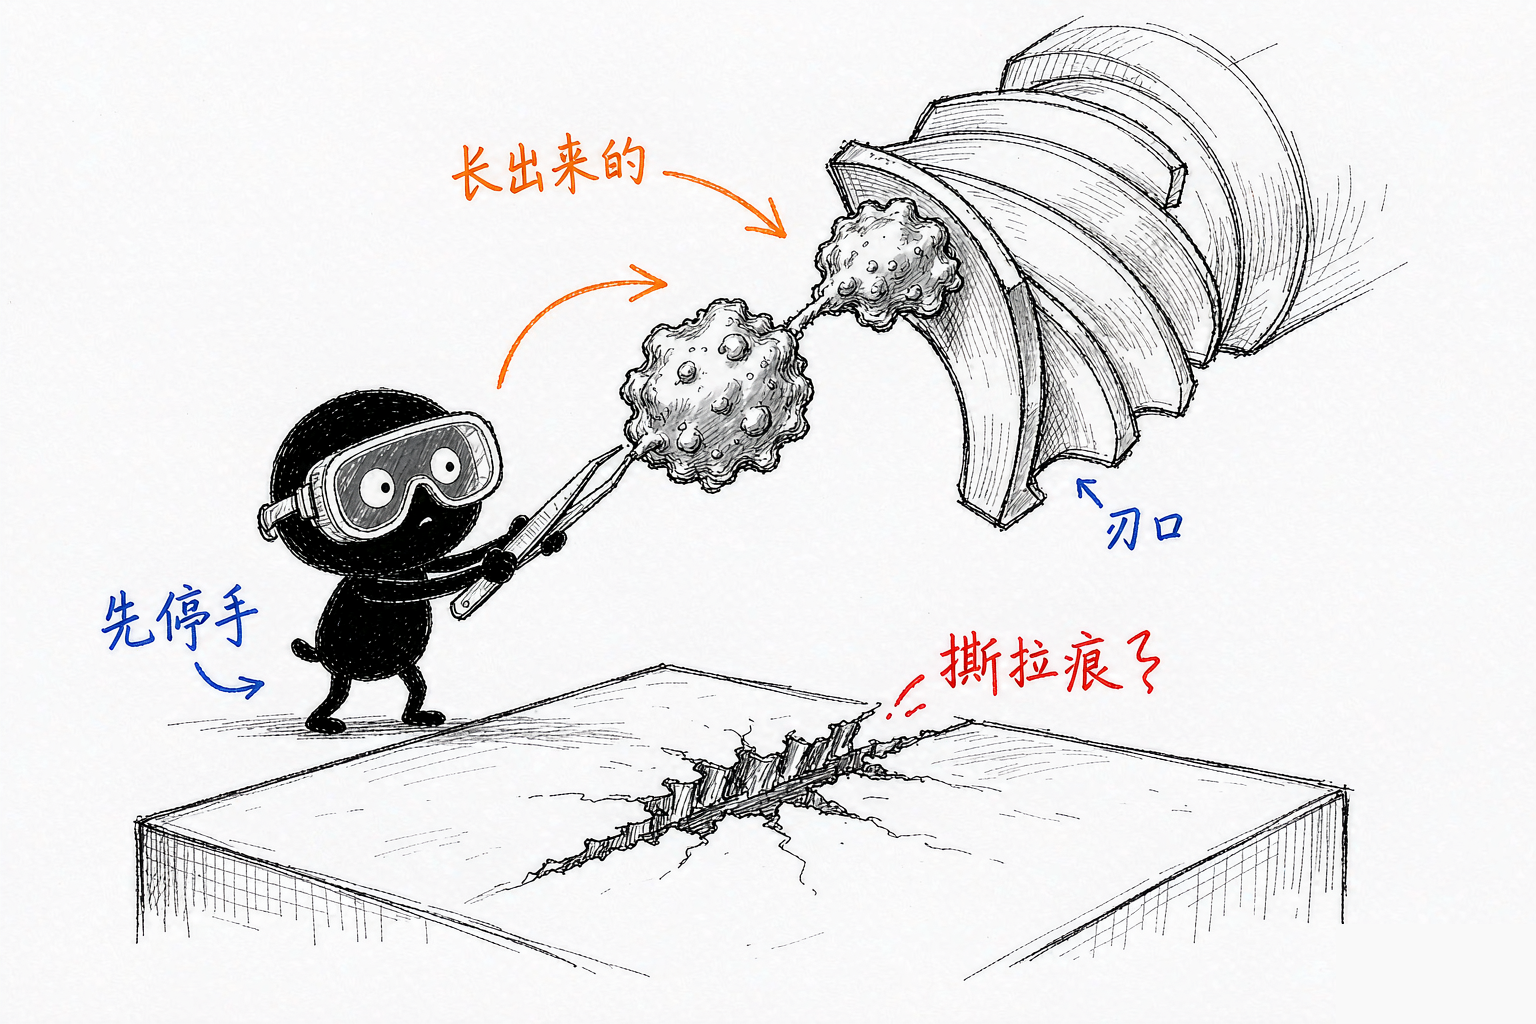
铝的熔点不高、塑性好,切削时切屑和刃口之间摩擦产生的热量,会让一小部分铝在压力下与刃口发生冷焊,形成积屑瘤。它不是慢慢磨出来的,是"长"出来的。
积屑瘤一旦成形,会带来一串连锁反应:
| 现象 | 直接原因 | 连锁后果 |
|---|---|---|
| 刃口挂铝、越切越钝 | 积屑瘤 | 切削力上升,尺寸开始飘 |
| 加工面有撕拉痕、发亮发乌 | 积屑瘤脱落时带下一小块基体 | 表面质量不合格 |
| 毛刺变厚、翻边 | 刃口不再锋利,变成"挤" | 手工去毛刺工时暴涨 |
| 断刀、崩刃 | 切削力突增 + 排屑不畅 | 工件报废,可能伤台面 |
关键判断:新刀切出来很干净,切十几分钟开始变差,停机看刃口有亮银色堆积,那就是积屑瘤,不是刀质量问题,也不是精度问题。
二、转速:怕的不是高,是"不上不下"
很多人第一反应是"转速降下来"。这话只对一半。
- 转速过高:切削区温度过高,铝变软、粘性更强,积屑瘤更容易长。
- 转速过低:每齿切削厚度变大,切削力大,刃口承受冲击,同时排屑变慢,切屑在槽里停留时间长,一样会粘。
- 最麻烦的是中间区间:温度正好落在铝最易粘的范围内,切屑"半熔不熔",粘得最牢。
所以调参数的方向不是"高或低",而是跳出粘刀区间:要么让每齿进给足够大,切屑厚、热量被切屑带走;要么提高切削速度让热量集中到切屑上而不是工件和刀具上。两者都需要配合冷却和排屑,单改一个变量往往只是把问题换个形态。
任何"铝板就用 X 转"的说法都不可靠。板厚、合金牌号(5052、6061 差别明显)、刀具刃数、机床刚性都会改结果,起点值必须靠试切确定。
三、刀具:单刃、锋利、少刃数
铝加工对刀具的要求和亚克力完全不同:
- 优先单刃或双刃。刃数多、容屑空间小,铝屑在槽里挤成一团,粘刀概率直线上升。单刃刀容屑空间最大,排屑最顺。
- 刃口要锋利,且专用于铝。切过钢或切过亚克力的刀不要混用,刃口一旦有微崩,积屑瘤就有了附着点。
- 涂层要选对。铝容易与某些涂层材料亲和,反而加剧粘刀;不涂层的高速钢或专用铝用涂层通常更稳。
- 刀具伸出量尽量短,悬伸越长振动越大,振动会让切削厚度忽大忽小,正是积屑瘤喜欢的工况。
据明特官网,V6 加工中心主轴为 9KW、切削速度可达 20m/min,T6 为 9KW 自动换刀、5 刀库配置。功率和刀库的意义在于:粗切和精修可以分刀,粗刀负责去量、精刀只做薄余量,精刀始终在良好状态下工作,粘刀和毛刺都会明显减少。
四、冷却与排屑:干切铝是在赌运气
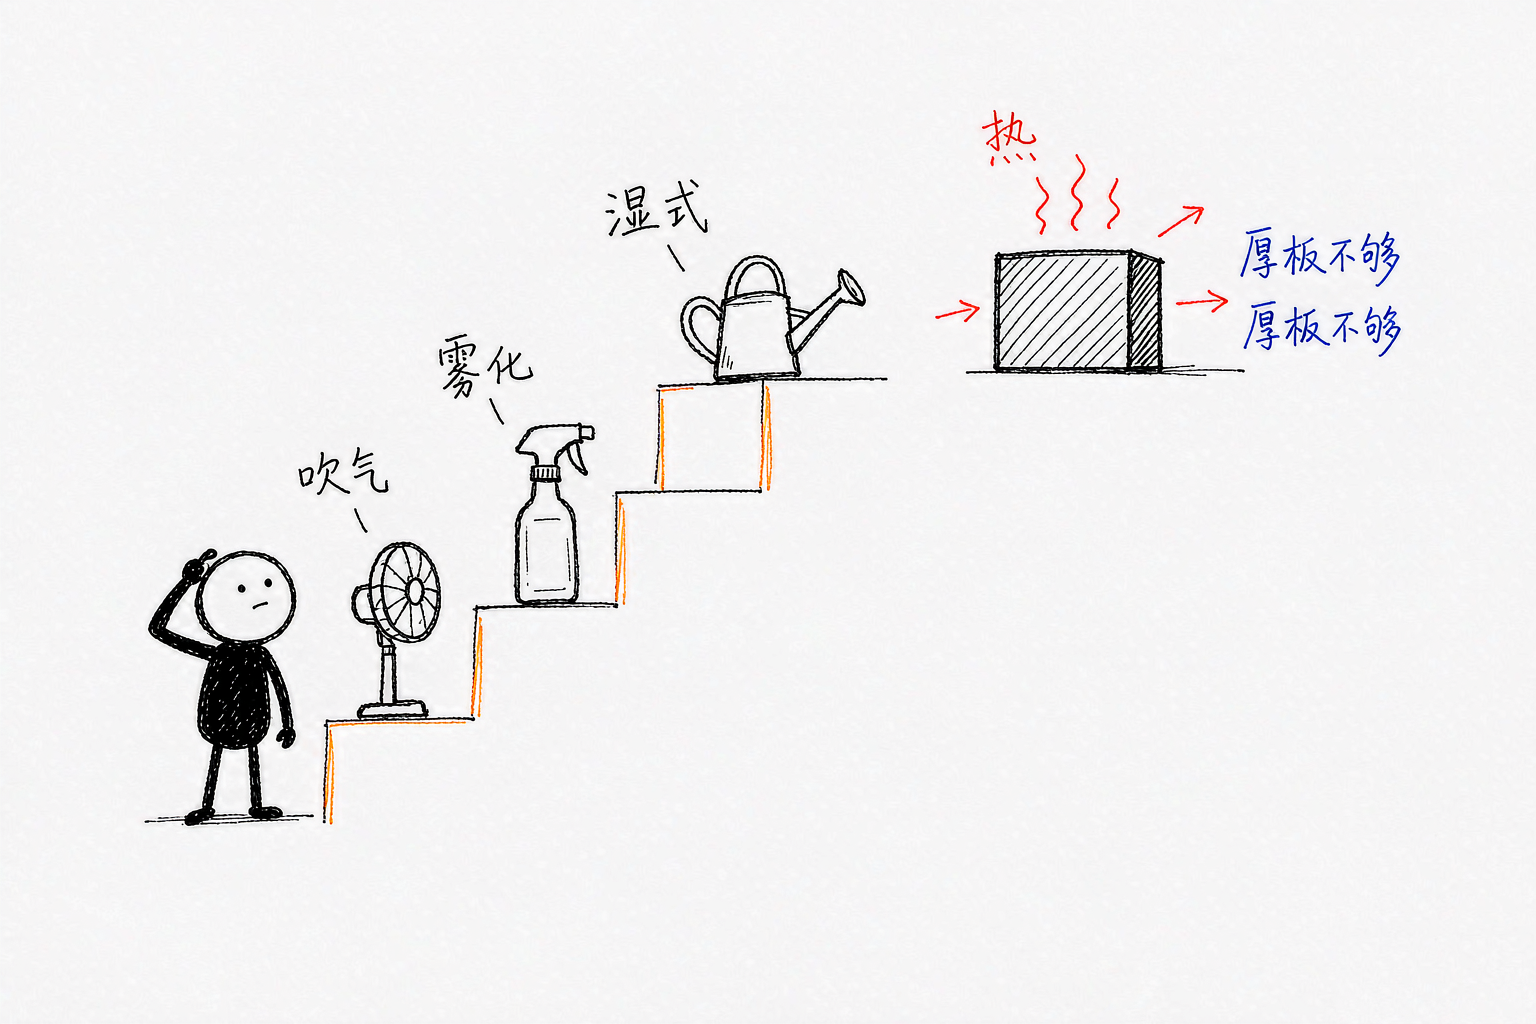
铝板干切不是不能切,但很难稳定。三个层次的做法:
- 吹气:能吹走切屑、降低局部温度,但热量仍留在工件和刀具上,厚板或连续加工不够。
- 微量润滑(雾化):油量小、渗透性好,对薄板和精加工友好,现场也比 flood 冷却干净。
- 湿式冷却:降温和排屑最彻底。明特 WR 系列为湿式数控雕铣,行程覆盖 1300×2500 与 1500×3000mm,定位精度 ±0.05mm/300mm(据明特官网),适合铝、铜等软金属与绝缘板材的连续加工,粉尘也能一并压住。
排屑经常被低估:切屑在槽里多待一秒,就多一次被二次切削的机会,碎屑被重新压进已加工面形成撕拉痕,后面抛光也救不回来。
五、薄板变形:不是夹得越紧越好
铝单板、铝蜂窝这类薄件,变形主要来自三个地方:
- 吸附力不均:台面不平或真空区没覆盖到边缘,切削力一推,板就弹。垫板要平整,吸附范围要超出工件轮廓。
- 切削力过大:一次切太深、每齿进给太大,薄板承受不住。分层切、减小径向切宽,比加大吸附力更有效。
- 残余应力释放:铝板本身有轧制应力,切掉大面积材料后应力重新分布,板会翘。这种变形切完才出现,靠夹具压不住,只能靠对称去料和分序加工缓解。
六、毛刺:能切少就别靠磨
毛刺高度主要由三个因素决定:刃口锋利度、出口侧的支撑、切屑是否顺畅排出。
- 出口侧没有支撑,材料会被"顶"出来而不是被切断,翻边最严重。下面垫一块牺牲垫板,效果立竿见影。
- 顺铣的毛刺通常比逆铣小,尤其在薄板上。
- 最后一刀留薄余量精修,比一次切到位毛刺小得多。
- 去毛刺用手工锉是最后手段,工时不可控,一致性也差。批量件更建议在程序里加一道精修轮廓。
七、两个高频问题
Q:粘刀了,是不是把转速调低就行? 不一定,甚至可能更糟。降转速会让每齿切削厚度变大、切削力上升,如果排屑和冷却没跟上,积屑瘤照样长。正确顺序是:先看刃口是否有堆积(确认是积屑瘤)、再查排屑是否顺畅、最后才动参数。参数调整要成对改——转速变了,进给要跟着变,保持每齿进给在合理区间。
Q:铝板一定要上湿式设备吗? 看产量和精度要求。小批量、薄板、外观件,吹气或微量润滑配合单刃刀通常够用;连续批量、厚板、要求尺寸稳定和粉尘控制的场合,湿式雕铣更省心——粉尘被压住,车间环境和刀具寿命都会好一些。明特同时提供干切与湿式(WR 系列)两条路线,选哪条主要看你的产能结构和工件类型。
按板厚与工件给刀具与工艺建议:把合金牌号、板厚、工件尺寸、日产量发过来,给一份刀具选型与工艺参数方向说明,可安排寄样试切。官网:https://www.techmy.cn
本文由明特MINTECH数控原创,专注亚克力加工设备 20 余年。